Minganti M2: vertikale Hartdrehmaschine als modulare Plattform
Minganti Global AB ist ein führender Hersteller von hochpräzisen Hartdreh- und Superfinishing-Werkzeugmaschinen mit Hauptsitz in Lidköping, Schweden. Das 1919 gegründete Unternehmen hat sich weltweit etabliert und über 700 Maschinen in mehr als 15 Ländern für anspruchsvolle Anwendungen im Bereich Hartdrehen, Superfinishing und kombinierte Prozesse installiert. Die Plattformen von Minganti werden im eigenen Haus entwickelt und sind keine Standardausführungen, sondern auf die Produktionsanforderungen der Kunden zugeschnitten, wobei der Schwerpunkt auf Dimensionsstabilität, geringer Oberflächenrauheit und effizienter Materialabtragung bei gehärteten Stählen liegt.
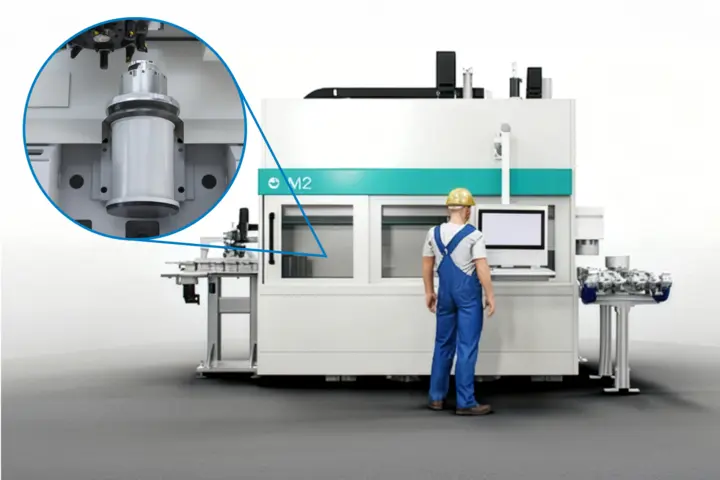
In einer kürzlich geschlossenen Partnerschaft mit Kistler hat Minganti eine neue Maschinen- und Werkzeugüberwachungslösung für seine vertikalen Drehmaschinen der Reihe M2 entwickelt. M2 ist eine modulare Plattform von Minganti, die für das anspruchsvolle Präzisionsfinish von gehärteten Bauteilen mit engen Toleranzen und strengen Oberflächenanforderungen konzipiert wurde. M2 basiert auf linearen Antriebsachsen für schnelle Positionierung und präzisen Vorschub und kombiniert das automatische Be- und Entladen von Teilen mit einer intelligenten Überwachung von Kistler – entscheidend für kurze Zykluszeiten und hohe Qualität in Bezug auf Rundheit, Zylindrizität und Oberflächengüte bei Lagerringen, Getriebeteilen und ähnlichen Bauteilen.
Automatisierte CNC-Bearbeitung mit Sensorintegration
Herkömmliche Bearbeitungsverfahren leiden häufig unter ungeplanten Ausfallzeiten, überhöhten Werkzeugkosten und Qualitätsschwankungen. Die Bediener müssen sich auf ihre Erfahrung und manuelle Kontrollen verlassen, um Werkzeugverschleiß oder Maschinenprobleme zu erkennen, was die Produktivität einschränkt und eine vollständige Automatisierung verhindert. Die Ingenieure von Minganti suchten daher nach einer Lösung, um Werkzeugverschleiß und Prozessanomalien in Echtzeit zu erkennen. Eine integrierte Werkzeugüberwachung würde nicht nur eine gleichbleibende Teilequalität trotz anspruchsvoller Schnittbedingungen ermöglichen, sondern auch die Bearbeitungskosten pro Teil senken und gleichzeitig die Maschinenverfügbarkeit erhöhen. Nicht zuletzt unterstützt sie automatisierte CNC-Bearbeitungsprozesse und die Gesamtvision einer autonomen Produktion.
In Zusammenarbeit mit Kistler entschied sich Minganti, piezoelektrische Sensoren in die neue Reihe M2 seiner Hartdrehmaschinen zu integrieren: Der Kraftmessring 9102C von Kistler wird unter dem Revolverbolzen montiert (siehe Abbildung), um vertikale Schnittkräfte von bis zu 60 kN während der Bearbeitung zu erfassen. Dieser piezoelektrische Kraftsensor hat eine sehr niedrige Ansprechschwelle und eine praktisch unbegrenzte Lebensdauer. Zur Schwingungsmessung sind zusätzlich zwei kleine und leichte Beschleunigungssensoren (8274A5) von Kistler in die Maschinenkonfiguration integriert: einer an der Spindel zur Erfassung des dynamischen Verhaltens und früher Anzeichen von Unwucht oder Rattern, der andere am Revolver zur Überwachung der Werkzeugschwingungen während der Bearbeitung.
Alle drei Sensoren erfassen kontinuierlich Daten, die digital über PROFINET übertragen werden. Der Anschluss an die Maschine erfolgt über den digitalen industriellen Ladungsverstärker 5074B von Kistler: Dieses universelle Gerät für piezoelektrische Sensorsignale ermöglicht eine zuverlässige und präzise Erfassung dynamischer und quasistatischer Prozesse auf modernen SPS-Systemen – mit Zykluszeiten von bis zu 100 μs und Oversampling bis 50 kSps.
Integrierte Werkzeugüberwachung bietet mehrere Vorteile
Die neue integrierte Lösung zur Werkzeugverschleißüberwachung von Minganti und Kistler nutzt fortschrittliche Algorithmen und Prozess-Know-how, um Rohdaten in verwertbare Erkenntnisse zur Erkennung von Werkzeugverschleiß und für mehr Prozessstabilität umzuwandeln. Dank der hohen Empfindlichkeit der piezoelektrischen Sensoren können Zerspankräfte und Vibrationen sowohl an der Spindel als auch am Revolver gleichzeitig gemessen werden. Dies macht nicht nur den Prozess intelligenter, sondern verbessert auch die Wartung und verringert das Risiko ungeplanter Maschinenstillstände.
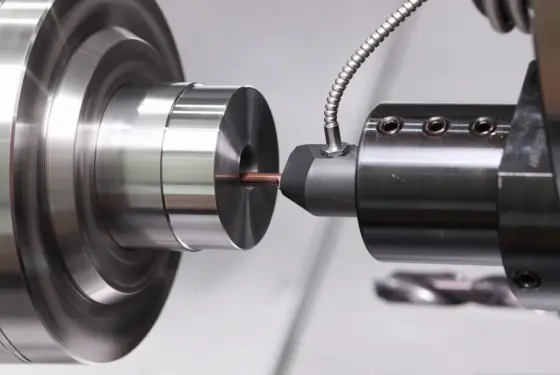
Je nach Werkzeugverschleiß kommt es zu einer deutlichen Veränderung der Zerspankräfte. Im Maschinenprogramm wurden relevante Grenzwerte definiert; wenn diese überschritten werden, ergreift die Maschine selbst die erforderlichen Maßnahmen – und ermöglicht so eine automatisierte CNC-Bearbeitung. Was die Teilequalität beim Hartdrehen betrifft, so ist die Normalkraft auf das bearbeitete Teil ein Indikator für die erzielte Profilgenauigkeit. Durch die Kontrolle der Abweichungen in den Kraftsignalen kann eine indirekte Bewertung der Profilgenauigkeit vorgenommen werden. Dies reduziert den Aufwand für zusätzliche Qualitätsprüfungen, die für Hersteller von Lagern mit hohen Kosten verbunden sein können.
Minganti und Kistler: erfolgreiche Partnerschaft bringt Hartdrehen voran
Zusammenfassend lässt sich sagen, dass das beschriebene M2-Werkzeugmaschinenprojekt zu einer robusten, intelligenten Bearbeitungslösung geführt hat, die das technische Know-how von Minganti mit der Messtechnik und dem datengestützten Prozesswissen von Kistler kombiniert. Zu den Vorteilen der Echtzeit-Werkzeugüberwachungslösung gehören reduzierte Bearbeitungskosten, verbesserte Teilequalität (engere Toleranzen und gleichmäßigere Oberflächenbeschaffenheit dank stabiler Prozesse), höhere Gesamtanlageneffektivität (OEE) und eine stärker automatisierte CNC-Bearbeitung mit weniger Bedienereingriffen.
Marcus Caldana, Präsident von Minganti Global AB, fasst zusammen: „Diese Erfolgsgeschichte ist ein wichtiger Meilenstein auf unserem Weg zu intelligenter Fertigung und industriellem IoT (Internet of Things). Durch die Verbindung von Maschinendesign und Sensorintelligenz wollen Minganti und Kistler neue Standards in der Automatisierung des Hartdrehens setzen.“